Hvad er et sintringsovnsnetbælte, og hvordan fungerer det?
En kobberbaseret pulvermetallurgilinje kan se perfekt stabil ud i flere måneder. Så en morgen bemærker operatøren, at bæltet hænger mellem drev, dele, der kryber ud af midten, og fine mørke pletter opstår på sintrede overflader. Grundårsagen er næsten altid den samme: sintringsovnens netbælte har nået slutningen af sin brugstid, eller det var aldrig det rigtige bælte til jobbet i første omgang.
I en kontinuerlig maskebåndsintringsovn er båndet den eneste komponent, der oplever hele den termiske rejse. Ovnen er typisk arrangeret i funktionelle zoner: en drivenhed, en afbrændingszone, højtemperatursintringszonen og en vandkappet kølezone. Dele læsses direkte på bæltet, uden både eller bakker, og bæltet fører dem gennem hver zone med en hastighed, som operatørerne kan justere, typisk mellem 1,4 og 14 m/t afhængigt af processen.
Dette design med direkte belastning er grunden til, at mesh-bælteovne opvarmes mere ensartet og producerer mindre delforvrængning end gangbjælke- eller skubbeovne. Det betyder også, at bæltet bærer det fulde ansvar for delstabilitet fra stuetemperatur til sintringsplateauet og tilbage. Materiale, vævning, kantbehandling og spændingsstyring indgår alle direkte i produktudbytte og line-oppetid.
Derfor behandler vi bæltet som en proceskomponent frem for et forbrugsmateriale. For at se de tilgængelige produktmuligheder kan du starte med vores sintringsovn mesh bånd række og indsnæv derefter din specifikke proces.
Hovedtyper af sintringsovnsnetbælter
Ikke alle sintringsbånd er identiske, og årsagen er ligetil: Ikke alle sintringsprocesser er identiske. Emnets vægt, sintringstemperatur, ovnatmosfære og krav til overfladefinish ændrer hver især båndspecifikationen. Følgende procesfamilier dækker størstedelen af de anvendelser, vi ser i produktionsanlæg.
Pulvermetallurgisk sintringsbælte
Jernbaserede, kobberbaserede og rustfrit stålbaserede PM-dele stiller forskellige krav til bæltet. Kobberbaserede dele sintrer ved lavere temperaturer, men kan være tætte og tunge; jern-baserede og rustfrit stål-baserede dele har brug for højere temperaturer og skubber båndet tættere på sin krybegrænse. En god praksis er at tilpasse vævningstætheden til den mindste deldimension, der skal understøttes, og at tilpasse legeringskvaliteten til den maksimale sintringstemperatur. For den dedikerede produktlinje i denne kategori, se vores pulvermetallurgi sintringsovn mesh bælter .
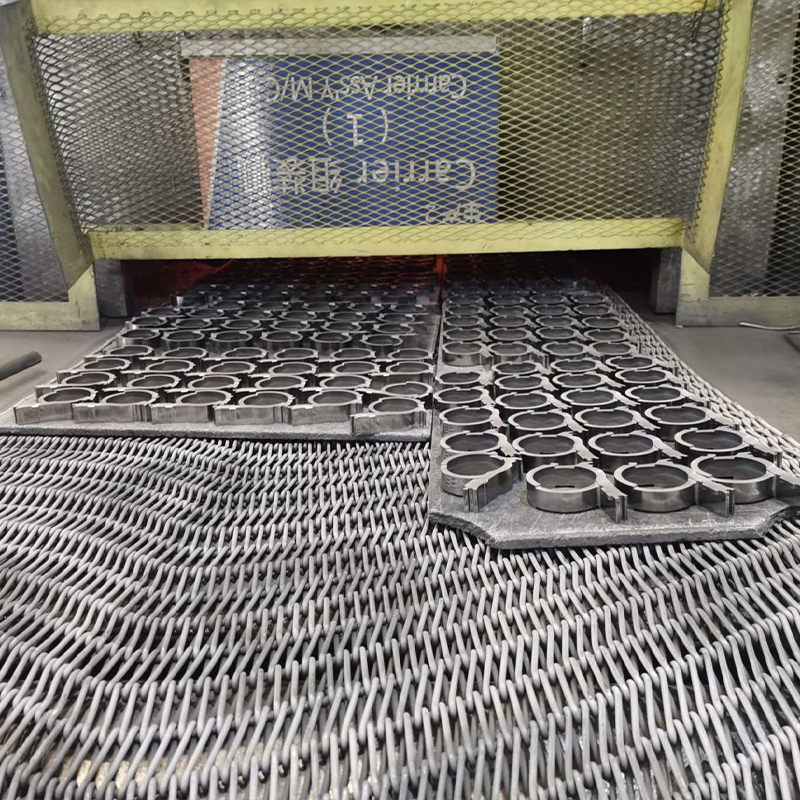 Brugerdefineret pulvermetallurgi sintringsovn mesh bælteproducenter, leverandører Som leverandører af Powder Metallurgy Sintering Furnace Mesh Belt og Powder Metallurgy Sintering Furnace Mesh Belt producenter i Kina, Yang... Se produkt →
Keramiske sintringsbælter
Elektronisk keramik, herunder filtre, resonatorer, sensorer og specielle keramiske komponenter, sinter typisk over 1100°C. Bæltet skal understøtte små, sprøde dele uden vibrationer, samtidig med at varm gas kan strømme jævnt rundt om hver del. Mekanisk belastning er sjældent den begrænsende faktor her; termisk stabilitet og overfladerenhed er.
Elektroniske komponentsintringsbælter
Kredsløbskort, PLCC-controllere og sensorpakker bevæger sig gennem ovne med snævre temperaturtolerancer. Dimensionsstabiliteten af bæltet bliver kritisk, fordi enhver ændring i bæltets geometri flytter delpositionering fra zone til zone og ændrer den termiske profil, hver del oplever. Produktsortimentet til denne applikation er tilgængeligt under elektronisk komponent sintringsovn mesh bånd .
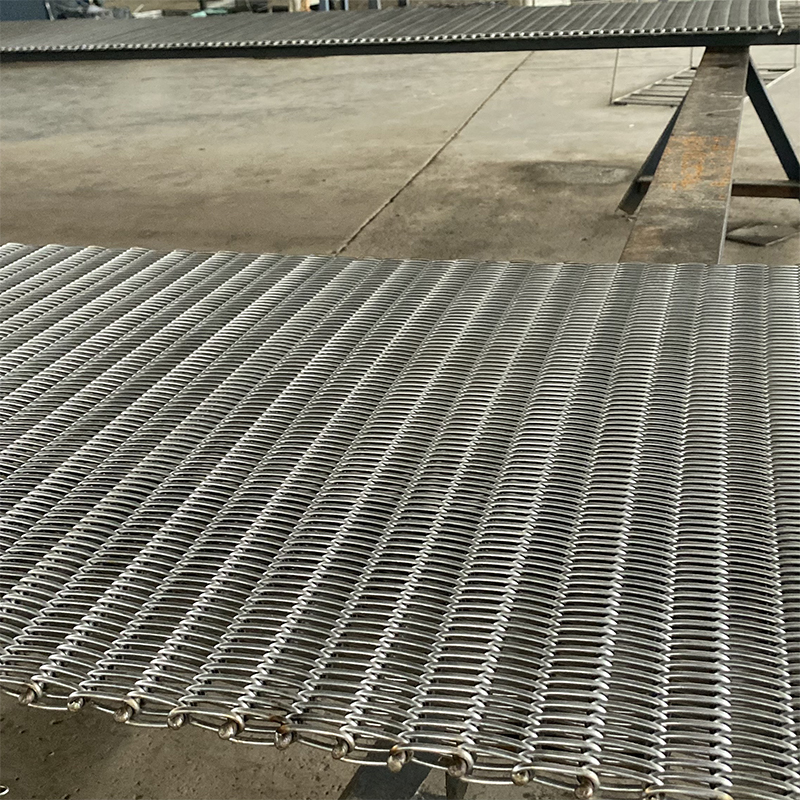 Brugerdefinerede elektroniske komponenter sintringsovn mesh bælte producenter, leverandører Som leverandører af elektronisk komponent sintringsovn mesh bælte og elektronisk komponent sintringsovn mesh bælte producenter i Kina... Se produkt →
Opskummet nikkel og fotovoltaiske sintringsbælter
Opskummet nikkel til batterielektroder har brug for et åbent mesh, der understøtter en delikat svampelignende struktur uden at markere det. Solcellesintring tilføjer et strengt planhedskrav og en meget lav forureningsgrænse. I begge tilfælde vælges båndet mere for dets overfladeadfærd end for dets belastningsevne.
Materialer til sintringsovnens meshbånd: Sådan vælger du efter temperatur og atmosfære
Materialevalg er først et spørgsmål om temperatur og atmosfære og derefter et spørgsmål om omkostninger. At vælge en kvalitet, der næppe overlever din maksimale temperatur, er ikke en omkostningsbesparelse; det er begyndelsen på en fejlundersøgelse. Tabellen nedenfor opsummerer almindeligt anvendte legeringsfamilier i industrielle sintringsovne med typiske temperaturområder baseret på industripraksis.
Typiske legeringsfamilier, der anvendes i sintringsovnsnetbånd, med temperatur- og atmosfærevejledning baseret på generel industripraksis. | Legering klasse | Typisk temperaturområde | Atmosfære kompatibilitet | Typiske anvendelsestilfælde |
| SUS310S (25Cr-20Ni) | 900-1100°C | Oxiderende, nitrogen-baseret | Generel sintring, keramiske komponenter |
| AISI314 (25Cr-20Ni, siliciummodificeret) | 900-1100°C | Oxiderende | Keramiske og elektroniske dele, hvor skalavedhæftning er vigtig |
| Nikkelbaserede legeringer | 1100-1250°C og derover | Brint, reducerende, blandet | Pulvermetallurgi, højtemperaturkeramik |
Grunden til, at karakteren betyder så meget, er kryb. Over ca. 900°C begynder korngrænser i austenitisk rustfrit stål at glide under vedvarende belastning, og båndet forlænges langsomt. En lavere kvalitet kan overleve den nominelle temperatur i et par uger, men dens krybehastighed er langt højere, så den indledende købsbesparelse forsvinder i nedetid, udskiftningsomkostninger og afviste dele. I praksis er det laveste bælte næsten aldrig det billigste bælte.
Atmosfæren ændrer valglogikken lige så meget som temperaturen. Ved hydrogensintring fjerner den reducerende atmosfære beskyttende oxidlag anderledes end luft gør, så legeringsstabilitet i det specifikke miljø er afgørende. Under oxiderende forhold fremmer chromindholdet kedelstensbestandighed, mens siliciumindholdet forbedrer belægningsvedhæftningen. En kompetent leverandør bør altid bede om din atmosfæres sammensætning, før du anbefaler et bælte, og det bør du også, før du accepterer et.
Fælles sintringsovnsnet bæltefejltilstande og forebyggelse
Tre fejltilstande tegner sig for de fleste for tidlige udskiftninger af netbælte. At forstå dem hjælper dig med at diagnosticere et problem, mens det stadig er et signal, før det bliver en nedlukning.
Højtemperatur krybeforlængelse
Ved temperaturer over 900°C bevirker glidning af korngrænsen, at båndet forlænges permanent over tid, typisk 3-8 % afhængig af belastning og temperatur. Synlige symptomer er slaphed, spring over tandhjulstænder og at løbe væk fra midten. Forebyggelse starter med en materialekvalitet, der har tilstrækkelig krybestyrke, fortsætter med korrekt indledende spænding og slutter med regelmæssig forlængelsesmåling, så du kan planlægge udskiftning før et uplanlagt stop.
Spallation af oxidskala
Bælter i rustfrit stål danner et kromoxidlag, der beskytter grundmaterialet. Under termisk cykling bliver dette lag skørt og flager af. Flagerne falder ned på emner og bliver indlejret, hvilket forårsager overfladeafkast, hvilket er et kritisk problem ved sintring af keramiske og elektroniske komponenter. Et bælte med en mere klæbende oxidskala, såsom en siliciummodificeret kvalitet eller en nikkelbaseret legering, reducerer denne risiko. Til keramisk sintring, hvor forurening er det dominerende problem, er vores keramiske sintringsovne mesh bælter er designet med netop denne fejltilstand i tankerne.
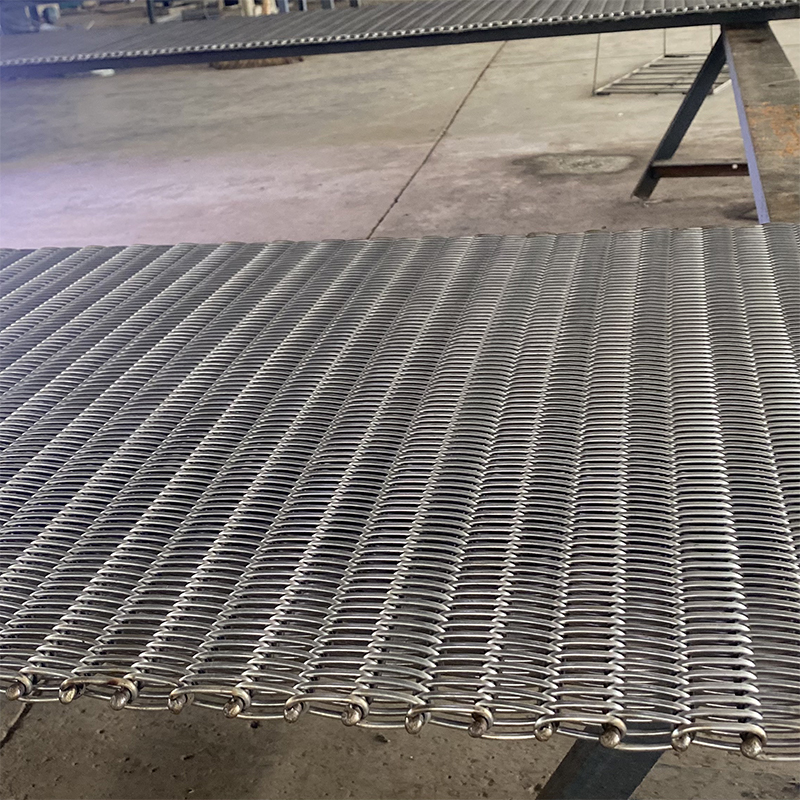 Brugerdefinerede keramiske sintringsovne Mesh-bælteproducenter, leverandører Som leverandører af keramisk sintringsovn mesh bælte og producenter af keramisk sintringsovn mesh bælte i Kina, Yangzhou Yafei Machinery... Se produkt →
For tidlig fraktur
Når et bælte knækker i god tid før dets forventede levetid, er de sædvanlige årsager materialefejlvalg eller lokal overbelastning. Hvis dele stables på den ene side af bæltet, bærer trådene på den side mere end deres designbelastning og bliver hurtigt træt. Ensartet læsning er ikke en rar detalje; det er et livsforlængende krav, som er helt inden for operatørens kontrol.
Sådan forlænger du levetiden for din sintringsovns mesh-bælte
Forlængelse af bæltets levetid kræver ikke eksotisk udstyr eller kostbare eftermonteringer. Det kræver en disciplineret rutine. Følgende praksis er, hvad vi anbefaler til enhver plante, der spørger os, hvorfor deres bælte svigter tidligt.
- Indstil startspændingen med en korrekt spændingsanordning. Gætte fører enten til slappe bælter eller overspændte bælter, og begge forkorter levetiden.
- Mål og noter selens forlængelse ved hvert vedligeholdelsesstop. En stigende tendens er den tidligste advarsel, du får.
- Fordel delene ensartet over bæltets bredde. Lokal koncentration af belastning er den hurtigste vej til for tidlig fraktur.
- Juster båndhastigheden, så den passer til processen. Unødvendig termisk cykling fra at køre bæltet hurtigere end nødvendigt fremskynder oxidbelægningsspallering.
- Inspicer kantslid og drev kædehjulsindgreb månedligt. Kantskader spredes hurtigt og fremtvinger et fuldt båndskifte.
- Før en vedligeholdelsesjournal for hvert bælte. Anlæg, der sporer båndets historie, forudsiger konsekvent udskiftning bedre og undgår uplanlagte stop.
Det er vaner, ikke kapitalinvesteringer. Det er vores erfaring, at anlæg, der behandler båndet som en proceskomponent frem for en uundgåelig udgift, får den længste levetid fra hvert bånd.
Sådan vælger du en sintringsovnsnetbælteleverandør
Det egentlige spørgsmål, når du vælger en leverandør, er ikke, om en leverandør kan væve et metalbælte. Mange kan. Spørgsmålet er, om leverandøren forstår din sintringsproces godt nok til at anbefale det rigtige bælte til det, og om de har den tekniske kapacitet til at støtte denne anbefaling.
Brug denne tjekliste, når du vurderer en leverandør:
- Segmenterer de deres produktlinje efter proces, eller sælger de det samme bælte for hver ovn?
- Kan de forklare, hvorfor en tung jernbaseret PM-del har brug for en anden vævning og legering end et skrøbeligt keramisk filter?
- Har de udstyrsbehandling og -produktionskapacitet, eller er de kun et handelshus?
- Spørger de om din ovnatmosfære, driftstemperatur og delvægt, før de citerer?
- Understøtter de deres arbejde med applikationsspecifik teknisk dokumentation?
Disse spørgsmål adskiller sælgere af råvarebælte fra procesorienterede partnere. En leverandør, der svarer godt på dem, vil også hjælpe dig med at undgå de tidligere beskrevne fejltilstande. Som et eksempel på, hvordan vi tænker om dette hos Yafei, opfordrer vi dig til at gennemgå vores pulvermetallurgiapplikationer side, som viser vores fokus på downstream-processen frem for kun bæltet.
Yafei Machinery Manufacturing er beliggende i Yiling Industrial Park, Yangzhou. Vi startede som en metalnet bæltefabrik og er vokset til en privat teknologivirksomhed med udstyrsbehandlings- og produktionskapacitet. Vores produktlinjer er segmenteret efter downstream-proces, og vi leverer teknisk dokumentation på engelsk, russisk og arabisk til internationale kunder.
Konklusion: Match bæltet til din proces, ikke omvendt
Hvis der er én ting at tage med fra denne vejledning, er det, at bæltet skal vælges ud fra din sintringstemperatur, atmosfære, emnekarakteristika og nedetidsbudget, ikke omvendt. Materialekvalitet, vævningskonstruktion, kantbehandling og spændingsstyring bidrager alle til de samlede ejeromkostninger i løbet af bæltets levetid.
En leverandør, der spørger om dine reservedele, før du giver et tilbud, er en leverandør, der er værd at tale med. Send os dine procesparametre, herunder delmateriale, sintringstemperatur, atmosfære, båndbredde og nuværende båndlevetid, så giver vi en specifik anbefaling i stedet for et generisk katalogsvar. For mere dybde på de kriterier, der er dækket her, kan du også læse vores detaljerede kriterier for udvælgelse af sintringsovn mesh bælte .


